Автомобильный бампер — это не просто декоративный элемент. Для обывателя это «морда» машины, которая принимает на себя первые прикосновения к бордюрам и стойкам паркинга. Для инженера — сложный композитный узел, работающий в режиме жесткой экономии веса и требующий точного расчета упругости. Современный стандарт для массового автопрома — это бампер из полипропилена с добавлением этилен-пропиленового каучука, известный в маркировках как PP/EPDM.
Представьте себе обычный пластиковый тазик. Если его бросить на мороз, он треснет как стекло. Чистый полипропилен (PP) ведёт себя примерно так же: он дёшев, легок, стоек к химии, но хрупок при ударе. Решение проблемы — добавить в полипропилен резину. Этилен-пропиленовый каучук (EPDM) работает как микроскопические пружины внутри пластика. Когда бампер встречается с сугробом или невысоким поребриком, эти резиновые частицы берут напряжение на себя, не давая трещине расти. Именно эта комбинация позволяет бамперу гнуться, а не ломаться при температурах до минус 40-50 градусов Цельсия.
Технология изготовления таких бамперов практически всегда — литье под давлением. Разогретый до 220-260 градусов термопласт впрыскивается в стальную форму под давлением в сотни атмосфер. Время цикла — критически важный параметр. Если держать деталь в форме дольше, она даст усадку и станет слишком хрупкой. Если вынуть раньше — поведет, потеряет геометрию. После литья бампер отправляется на окраску, но перед этим обязательно проходит стадию отжига снятия внутренних напряжений. Этот процесс напоминает отпуск металла: деталь равномерно прогревают, чтобы полимерные цепочки успокоились.
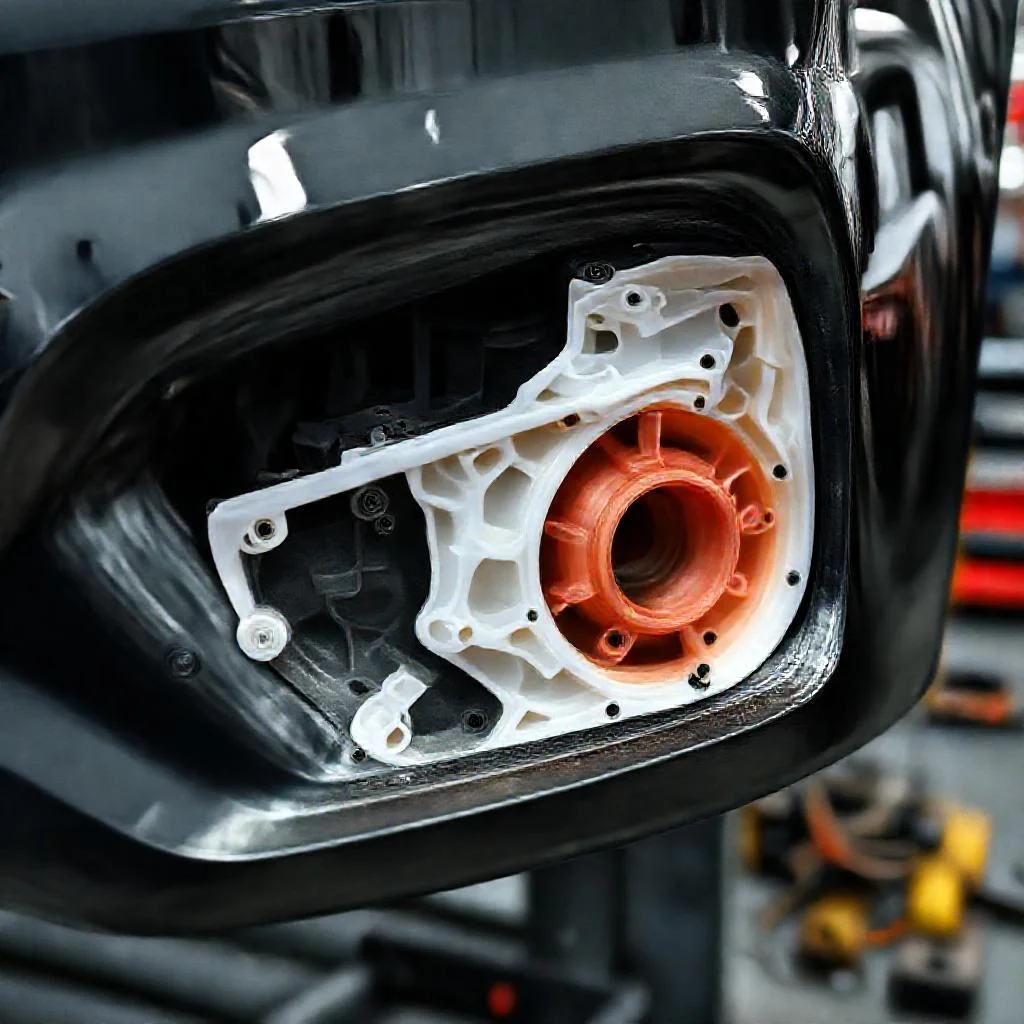
С конструктивной точки зрения любой бампер из PP/EPDM — это не монолит. Это многослойный сэндвич. Внешний слой — декоративная эмаль, которую водитель видит каждый день. Под ней — слой грунта и адгезионный промоутер. Но самое интересное спрятано между краской и пластиком. Гибкий бампер не способен сам по себе погасить мощный удар (например, на скорости 40 км/ч). Поэтому внутри или сзади него всегда стоит энергопоглощающий элемент — пенополиуретан, пенополипропилен или сложная система с металлическим усилителем (брусом).
Здесь проходит четкая граница между эстетикой и безопасностью. Сам пластик бампера отвечает за сохранение формы после легких касаний. А вот жесткий брус (траверса) и демпфер работают с кинетической энергией столкновения. Разрушаясь, они превращают скорость в деформацию. Если посмотреть на разрез узла, можно провести аналогию с работой амортизатора в подвеске: масло (демпфер) гасит колебания, а пружина (упругий элемент) возвращает колесо на место. В бампере функцию «масла» выполняет сминаемый наполнитель, а функцию «пружины» — натянутый пластик внешней оболочки.
Нормативная база строга. В Европе регламент ECE R42 и американский FMVSS 581 задают условия: бампер должен выдерживать удар маятником на скорости 4 км/ч без повреждений кузовных панелей и 2,5 км/ч для собственного целостного состояния. Это называется «парковочный удар». Если бампер треснул при наезде на бордюр на парковке — это брак материала или нарушение геометрии креплений. Гаражный мастер часто путает причину: хрупкость на морозе и ошибка литья выглядят одинаково. Разница в том, что хрупкость от холода проявляется осколками с белым налетом (крейзинг), а ошибка литья — локализованным разрывом в зоне впрыска или ребер жесткости.
Устройство креплений бампера к кузову достойно отдельного внимания. Производители не прикручивают пластик намертво. Используются стальные или пластиковые кронштейны с зоной запрограммированной деформации. Когда бампер получает боковой удар, кронштейн складывается как гармошка, выводя пластик из зоны сжатия. Этот принцип полностью копирует работу продольной балки (лонжерона) в передней части автомобиля. Лонжерон спроектирован так, чтобы сморщиваться в «гармошку», поглощая энергию лобового удара. Кронштейн бампера делает то же самое, только в миниатюре. Без этого «слабого звена» энергия удара передалась бы сразу на точки сварки кузова, вызвав дорогостоящий ремонт геометрии.
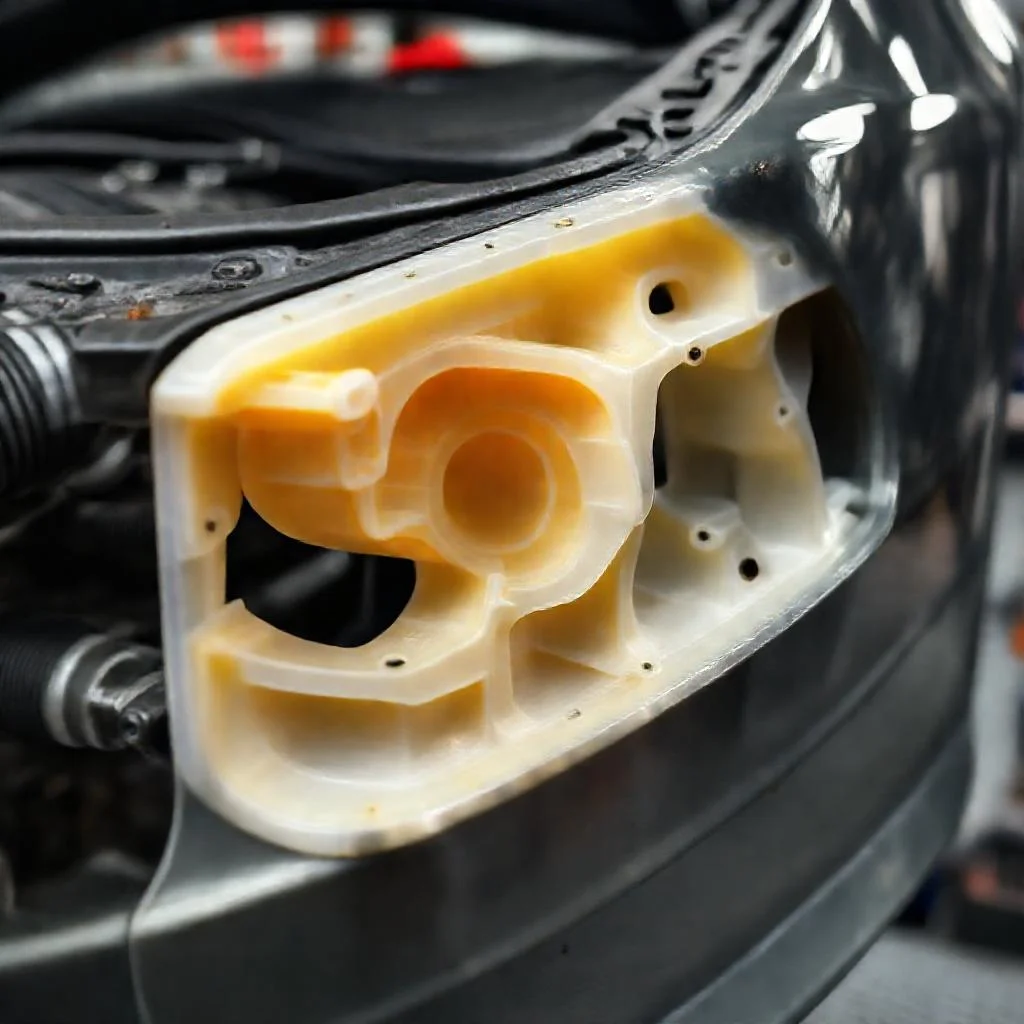
Почему именно PP/EPDM вытеснил старые бамперы из стеклопластика (SMC) или чистого АБС-пластика? Ответ кроется в коэффициенте линейного расширения. Сталь расширяется при нагреве на 12-14 единиц на миллион градусов, алюминий — на 23-24. Полипропилен с каучуком — почти на 100-150 единиц. Казалось бы, это катастрофа. Но инженеры превратили недостаток в достоинство: большие зазоры между бампером и крылом рассчитывают именно под тепловое расширение. Если на морозе щель между бампером и фарой становится больше — это не брак, это работа материала. Бампер «сжался», готовясь к удару. Когда на солнце пластик нагревается, зазор пропадает. АБС-пластик при таком перепаде просто лопнул бы, а стеклопластик, лишенный эластичности, деформировал бы точки крепления.
Ремонтопригодность — больная тема для владельцев. Трещину в PP/EPDM можно заварить, но для этого нужен специальный полипропиленовый пруток. Гаражная сварка обычным паяльником с латунным припоем даст только видимость ремонта. Пластик бампера и присадочный материал должны быть одной природы. Если мастер использует электроды для ABS или PA (полиамида), сварной шов отслоится на первой же яме. Единственный грамотный способ — найти на обратной стороне бампера маркировку: «PP», «PP/EPDM», реже «PUR». Только под этот состав и нужно подбирать расходники.
Важно помнить, что технология окраски пластикового бампера отличается от окраски металла. Эластичность краски должна соответствовать эластичности основы. Для PP/EPDM нужны специальные пластификаторы в эмали. Если на такой бампер нанести обычную автоэмаль Hard, при первом же перепаде температур краска покроется сеткой трещин как паутина. Заводские составы всегда проходят тест на изгиб вокруг конуса с радиусом 5 мм — краска не должна отслаиваться. Поэтому рекомендация проста: любой ремонт бампера требует использования двухкомпонентного грунта и лакокрасочного материала с отметкой «для пластика» или «flexible». Игнорирование этого правила гарантирует хлопья краски через полгода.
Один из частых вопросов: почему бампер начинает «выцветать» и становится серым? Дело не в краске. Полипропилен имеет свойство деградировать под ультрафиолетом. EPDM частично экранирует это воздействие, но не полностью. Для борьбы с этим на этапе приготовления компаунда (гранулята) вводят светостабилизаторы: сажу (технический углерод) или затрудненные амины (HALS). Но если производитель экономит, бампер начинает стареть прямо на конвейере. Внешне это проявляется мелением поверхности, когда при касании рука остается белой. Отличить настоящее меление от грязи просто: потертость влажной тряпкой не проходит.
Конструкция бампера немыслима и без системы пассивной безопасности пешеходов. Современные регламенты Euro NCAP требуют, чтобы при ударе ноги пешехода о бампер нагрузка на кость не превышала определенного порога. Здесь вступает в работу третий несминаемый слой — демпфер из вспененного полипропилена (EPP). Он работает как современный шлем для велосипедиста: сжимается, замедляя скорость удара, и не отскакивает обратно. Если бы бампер был жестким, как стальной брус, переломы были бы неизбежны. Пенополипропиленовые вставки рассчитывают таким образом, чтобы они сминались при давлении 0,5-2,5 МПа. Это — физика компромисса между защитой кузова и защитой жизни.
Распространенное заблуждение: бампер можно «вытянуть» или «выстучать», как металл. Это неправда. PP/EPDM — термопластичный материал. Он не имеет памяти формы, как сталь. Если бампер деформирован без трещин, восстановление возможно только нагревом строительным феном до 70-80 градусов Цельсия и принудительным выравниванием. Но это рискованная операция. Перегрев (выше 120°C) заставит молекулы полимера переупорядочиться, и деталь утратит жесткость или покоробится. Профессионалы используют инфракрасные нагреватели, которые греют материал вглубь равномерно, без риска пережечь тонкий слой покрытия.
Экологическая составляющая также играет роль. PP/EPDM полностью пригоден для вторичной переработки. Собранные отходы измельчают, моют, сушат и экструдируют (превращают обратно в гранулы). Но каждый цикл переработки укорачивает полимерные цепи. Приставка «рециклинг» в маркировке означает, что гранула содержит до 20-30% переработанного материала, смешанного с первичным. Добавление свежего EPDM частично восстанавливает эластичность, но идеальный рецикл без потери свойств пока недостижим. Производители автокомпонентов борются за замкнутый цикл, но пока для наружных деталей кузова первичный полимер остается стандартом.
Сравнение бампера PP/EPDM с аналогами показывает его универсальность. Полиуретан (PUR) прочнее и эластичнее, но он намного дороже, тяжелее и сложнее в окраске. Стеклопластик (SMC) дешев и термостоек, но хрупок и совершенно не тянется — малейшее точечное усилие ведет к пробою. Чистый АБС дает блеск, но «боится» ультрафиолета и мороза. PP/EPDM стал золотым стандартом именно за счёт баланса: цена, вес, эластичность, перерабатываемость. Это как выбор между дизельным и бензиновым двигателем: у каждого есть ниша, но пластиковый бампер с резиновой добавкой — это надежная «рабочая лошадка», которая закрывает 95% потребностей рынка.
Резюмируя: бампер из PP/EPDM — это конструкторский шедевр, где химия полимеров встречается с законами физики удара. Добавление этилен-пропиленового каучука решает проблему хрупкости на морозе и позволяет собирать сложные формы с тонкими ребрами. Правильная диагностика трещин и грамотный выбор материалов для ремонта — залог долгой жизни этого элемента. Бампер не должен быть «злым и твердым». Его задача — принять удар, смягчить его и остаться на месте. Именно за это водители ценят полипропиленовые решения от всех ведущих концернов, от Toyota до Volkswagen.
Таблица: Сравнительные характеристики и параметры ремонта бамперов из PP/EPDM
В таблице ниже систематизированы ключевые технические параметры, нормативные требования, свойства материалов, условия ремонта и критерии диагностики, описанные в статье. Все данные строго соответствуют тексту.
| Параметр / Свойство | Значение / Описание | Примечания из статьи |
|---|---|---|
| Рабочий диапазон температур (эластичность) | До -40…-50 °C | Бампер из PP/EPDM способен гнуться, а не ломаться при таких температурах. |
| Температура литья под давлением | 220 – 260 °C | В этом диапазоне термопласт впрыскивается в форму. |
| Нормативный удар (ECE R42 / FMVSS 581) | 4 км/ч (без повреждения кузовных панелей) / 2,5 км/ч (целостность бампера) | Норма для «парковочного удара». Несоблюдение — брак. |
| Коэффициент линейного расширения (PP/EPDM) | 100–150 ед. на миллион градусов | Сравнение: сталь — 12-14, алюминий — 23-24. Большие зазоры — свойство материала. |
| Температура деформации / риска при ремонте | 70-80 °C (рабочая) / >120 °C (критическая) | При нагреве до 70-80 °C возможна правка. Выше 120 °C — потеря жесткости и коробление. |
| Материал присадки для сварки | Полипропиленовый пруток (PP, PP/EPDM) | Сварка обычным паяльником или припоем для ABS/PA недопустима — шов отслоится. |
| Требования к ЛКМ (лакокрасочным материалам) | Маркировка «для пластика» или «flexible» | Обычная автоэмаль Hard даст трещины (сетку). Обязателен тест на изгиб вокруг конуса 5 мм. |
| Условие смятия пенополипропиленовой вставки (для пешеходов) | Давление 0,5 – 2,5 МПа | Демпфер из EPP срабатывает при таком давлении, замедляя удар. |
| Содержание вторичного сырья (рециклинг) | 20-30% переработанного материала | Добавление свежего EPDM частично восстанавливает эластичность. |
| Признак хрупкости от холода (диагностика) | Осколки с белым налетом (крейзинг) | Отличие от ошибки литья: локализованный разрыв в зоне впрыска. |
| Свойство под UV-излучением | Деградация (меление поверхности) | Внешне — белый налет, не смываемый влажной тряпкой. Борьба — добавки (сажа, HALS). |
| Маркировка для ремонта | «PP», «PP/EPDM» (на обратной стороне) | Крайне редкая маркировка «PUR». Расходники подбирать строго по ней. |
Частые вопросы по теме (FAQ)
Почему бампер из PP/EPDM не лопается на морозе, в отличие от обычного пластика?
Чистый полипропилен (PP) хрупок при ударе, как стекло. Этилен-пропиленовый каучук (EPDM) работает как микроскопические пружины внутри пластика. Когда бампер встречается с препятствием, резиновые частицы берут напряжение на себя, не давая трещине расти. Именно эта комбинация позволяет бамперу гнуться при температурах до минус 40-50 градусов Цельсия.
Что означают цифры в регламентах ECE R42 и FMVSS 581 для парковочного удара?
В Европе регламент ECE R42 и американский FMVSS 581 задают условия: бампер должен выдерживать удар маятником на скорости 4 км/ч без повреждений кузовных панелей и 2,5 км/ч для собственного целостного состояния. Это называется «парковочный удар». Если бампер треснул при наезде на бордюр на парковке — это брак материала или нарушение геометрии креплений.
Почему нельзя варить трещину в PP/EPDM бампере обычным электродом для ABS или PA?
Пластик бампера и присадочный материал должны быть одной природы. Если мастер использует электроды для ABS (акрилонитрилбутадиенстирол) или PA (полиамид), сварной шов отслоится на первой же яме. Единственный грамотный способ — найти на обратной стороне бампера маркировку: «PP», «PP/EPDM», реже «PUR» и подбирать расходники (полипропиленовый пруток) только под этот состав.
Почему происходит меление (поседение) пластика бампера и как его отличить от грязи?
Полипропилен деградирует под ультрафиолетом. EPDM частично экранирует это воздействие, но не полностью. Если производитель экономит на светостабилизаторах (сажа или HALS), бампер начинает стареть на конвейере. Внешне это проявляется мелением поверхности. Отличить от грязи просто: потертость влажной тряпкой не проходит.
Какой физический принцип работы кронштейнов крепления бампера к кузову?
Производители не прикручивают пластик намертво. Используются кронштейны с зоной запрограммированной деформации. Когда бампер получает боковой удар, кронштейн складывается как гармошка, выводя пластик из зоны сжатия. Этот принцип полностью копирует работу продольной балки (лонжерона) в передней части автомобиля. Без этого «слабого звена» энергия удара передалась бы сразу на точки сварки кузова, вызвав дорогостоящий ремонт геометрии.