Геометрия запрессовки: почему «на глаз» здесь не работает
Резиновый шарнир — это не просто деталь, а высоконагруженный узел, работающий на кручение и сдвиг. Ошибка в подборе оснастки превращает эластичный элемент в источник вибраций и преждевременного износа сайлентблока. Ключевая задача оправки — обеспечить равномерное распределение усилия по торцу резинометаллического элемента, исключив перекосы и повреждение наружной обоймы.
Начните с замера посадочного гнезда в рычаге или балке. Используйте нутромер, а не штангенциркуль — важна не только величина диаметра, но и овальность отверстия. Сравните фактические размеры с номиналом: если разница превышает 0,1–0,15 мм, потребуется оправка с компенсирующим конусом. Игнорирование этого шага приводит к закусыванию шарнира и разрыву резинового слоя.
Типы оправок: разбираемся в конструктивных отличиях
Производственные оправки для запрессовки делятся на два класса: цельные втулки (для новых деталей) и разрезные цанги (для демонтажа). Цельные работают только на сжатие, передавая усилие через плоский буртик. Цанговые захватывают шарнир за внутреннюю втулку, что критично при выпрессовке без повреждения корпуса.
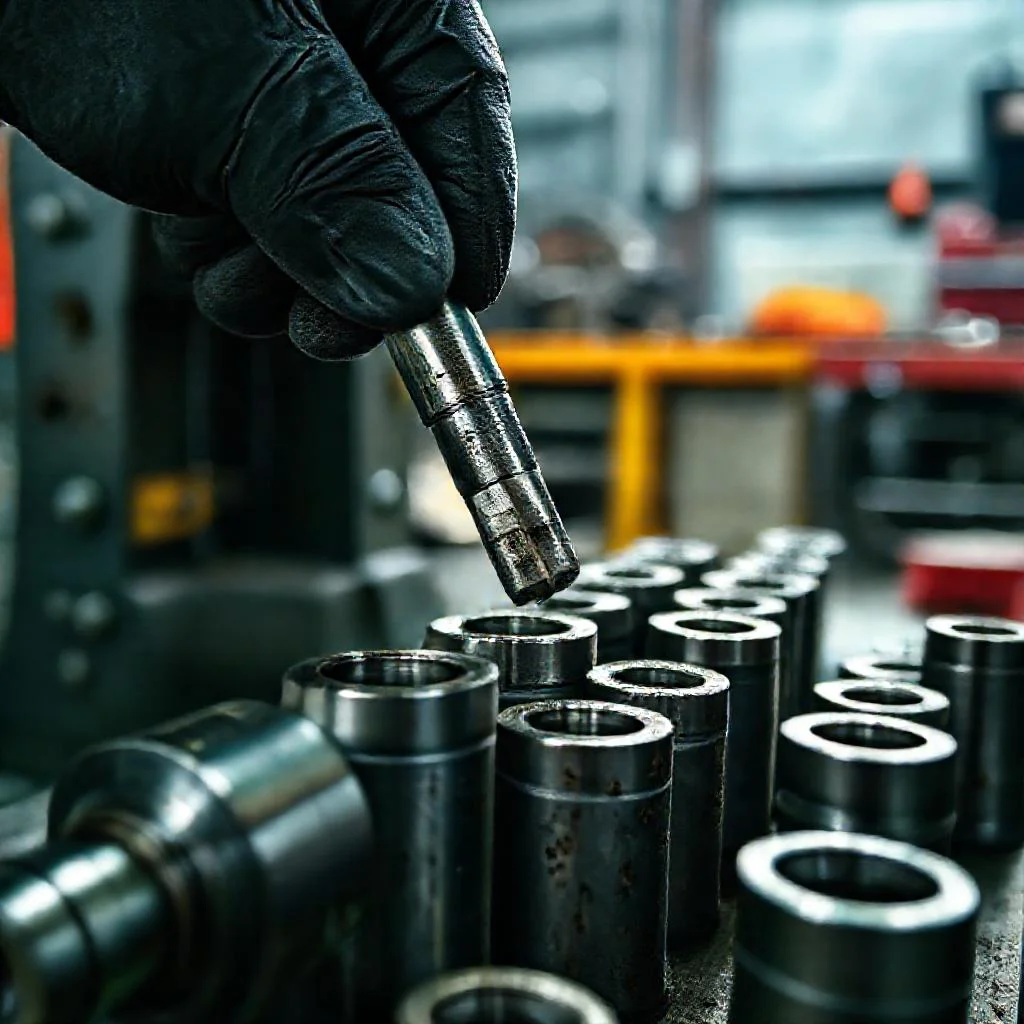
Для сложных случаев — например, установки в алюминиевый рычаг — выбирайте оправки с фторопластовым покрытием. Они снижают коэффициент трения до 0,03, что уменьшает требуемое усилие пресса на 40%. В остальных ситуациях подойдут стандартные стальные втулки, но обязательно с фаской 15–20 градусов на входе, иначе она срежет краску с обоймы и спровоцирует коррозию.
- Наружный диаметр оправки должен быть на 0,05–0,1 мм меньше наружного диаметра шарнира — это создает натяг без задиров.
- Длина направляющей части — не менее 1,5 диаметра шарнира, чтобы исключить перекос при входе в отверстие.
- Наличие центрирующего пояска на оправке — обязательное условие для работы с пневмоинструментом.
Расчет усилия и материала: как не раздавить деталь
Усилие запрессовки рассчитывается по формуле F = P × S × μ, где P — удельное давление (обычно 50–80 кг/см² для резинометаллических изделий), S — площадь контакта, μ — поправочный коэффициент на смазку. Если пресс показывает усилие более 1,5 тонны для легкового автомобиля — вы используете оправку с завышенным посадочным диаметром или забыли про смазку.
Материал оснастки выбирайте по твердости: закаленная сталь 40Х с HRC 45–50 выдерживает свыше 10 тысяч циклов без деформации. Алюминиевые оправки допустимы только для разовых работ — они быстро истираются кромкой отверстия, оставляя абразивную пыль на шарнире. И никогда не используйте трубные обрезки: их стенка не обеспечивает равномерного распределения нагрузки по окружности.
Практические сценарии подбора под разные типы шарниров
Для двухрычажных подвесок (например, в автомобилях VAG) нужна оправка с внутренним упором под сферическую часть шарнира. Такая конструкция предохраняет от смещения при запрессовке в наклонное гнездо. В случае с гидравлическими сайлентблоками (типа Hydromount) важно исключить осевые удары — выбирайте винтовые оправки, работающие на плавное вкручивание.
Для грузовых автомобилей с сайлентблоками увеличенного диаметра (от 70 мм) потребуются оправки с внутренним каналом под подачу смазки. Это снижает риск разрыва резиновой втулки из-за закусывания в середине хода. Помните: универсальная оправка с телескопическим хвостовиком выручит при редких работах, но для ежедневного использования она неприемлема из-за быстрого износа резьбовой части.
«Хорошая оправка — это не просто инструмент, это страховка от незаметной на первый взгляд ошибки, которая позже превратится в глухой стук в подвеске и кривые углы установки колес», — стандарт качества ремонтных работ DELPHI.
Калибровка и проверка перед работой: алгоритм из 3 шагов
Первый шаг — тест на контрольной втулке: оправка должна входить от руки на 30% длины без люфта. Второй шаг — проверка соосности: установите оправку в патрон токарного станка и измерьте биение индикатором. Допустимое отклонение — не более 0,02 мм на 100 мм длины. Иначе перекос ударит по внутренней обойме подшипника.
Третий шаг — контроль чистоты: обработайте рабочую поверхность обезжиривателем и посмотрите на смачиваемость. Качественная оправка имеет матовый оттенок без зеркальных участков (зеркальность — признак прижога при шлифовке). Соблюдение этих проверок займет не больше пяти минут, зато защитит от выбраковки дорогостоящих шарниров и повторного ремонта подвески через 500 км пробега.
Сравнительная таблица подбора оправок для запрессовки резиновых шарниров
| Параметр / Критерий | Цельная втулка (для запрессовки) | Разрезная цанга (для демонтажа) | Оправка с фторопластовым покрытием | Винтовая оправка (для гидравлических) | Оправка с каналом для смазки (для грузовых) |
|---|---|---|---|---|---|
| Основное назначение | Установка новых деталей, работа только на сжатие | Выпрессовка без повреждения корпуса (захват за внутреннюю втулку) | Сложные случаи (алюминиевые рычаги) | Гидравлические сайлентблоки (Hydromount) | Сайлентблоки увеличенного диаметра (от 70 мм) |
| Конструктивные особенности | Плоский буртик для передачи усилия, фаска 15–20° на входе | Разрезной корпус с захватом за внутреннюю втулку | Фторопластовое покрытие рабочей поверхности | Резьбовая часть, плавное вкручивание (без осевых ударов) | Внутренний канал для подачи смазки |
| Коэффициент трения | Стандартный (сталь по стали) | Стандартный | 0,03 | Стандартный (зависит от смазки) | Стандартный (снижается за счет подачи смазки) |
| Требуемое усилие пресса (для легкового авто) | До 1,5 тонны (при корректном подборе) | — | Снижение усилия на 40% | Минимальное (за счет вкручивания) | — |
| Наружный диаметр оправки | На 0,05–0,1 мм меньше наружного диаметра шарнира (создание натяга без задиров) | На 0,05–0,1 мм меньше наружного диаметра шарнира | |||
| Длина направляющей части | Не менее 1,5 диаметра шарнира (исключение перекоса при входе) | ||||
| Материал изготовления | Закаленная сталь 40Х (HRC 45–50), выдерживает 10 000+ циклов | Закаленная сталь 40Х | Сталь с фторопластовым покрытием | Закаленная сталь 40Х | Закаленная сталь 40Х |
| Допустимая овальность гнезда | Разница с номиналом не более 0,1–0,15 мм (иначе нужна оправка с компенсирующим конусом) | ||||
| Обязательные требования | Наличие центрирующего пояска (для пневмоинструмента), фаска 15–20° | Отсутствие люфта при захвате | Исключение зеркальных участков (прижог при шлифовке) | Плавность хода, отсутствие осевых ударов | Равномерная подача смазки |
| Допустимое биение при проверке соосности | Не более 0,02 мм на 100 мм длины | ||||
| Тест на контрольной втулке | Вход от руки на 30% длины без люфта | ||||
| Срок службы / частота использования | Ежедневное использование (сталь 40Х) | Ежедневное использование | Частое использование | Для сложных случаев | Для грузовых автомобилей |
| Недопустимые варианты | Трубные обрезки (стенка не дает равномерной нагрузки), алюминиевые оправки для частого использования, универсальные с телескопическим хвостовиком для ежедневной работы (быстрый износ резьбы) | ||||
Частые вопросы по подбору оправки для запрессовки шарнира
Какой зазор должен быть между оправкой и наружным диаметром резинового шарнира?
Наружный диаметр оправки должен быть на 0,05–0,1 мм меньше наружного диаметра шарнира. Это обеспечивает необходимый натяг без задиров и повреждения обоймы.
Как проверить, что оправка подходит перед началом работы?
Выполните три шага: вставьте оправку в контрольную втулку — она должна входить от руки на 30% длины без люфта; проверьте биение индикатором (допустимо не более 0,02 мм на 100 мм длины); убедитесь, что рабочая поверхность матовая, без зеркальных участков — это признак качественной шлифовки без прижога.
Когда нужна оправка с фторопластовым покрытием?
Фторопластовое покрытие необходимо для сложных случаев, например, при установке шарнира в алюминиевый рычаг. Оно снижает коэффициент трения до 0,03, уменьшая требуемое усилие пресса на 40% и предотвращая повреждение мягкого материала.
Какое усилие запрессовки считается нормальным для легкового автомобиля?
Если пресс показывает усилие более 1,5 тонны для легкового автомобиля, это сигнал об ошибке: возможно, выбран завышенный посадочный диаметр оправки или забыли про смазку. Нормальное усилие рассчитывается по формуле F = P × S × μ при удельном давлении 50–80 кг/см².
Почему нельзя использовать трубные обрезки вместо оправки?
Трубные обрезки не обеспечивают равномерного распределения нагрузки по окружности из-за недостаточной толщины стенки. Это приводит к перекосам, повреждению резинового слоя и преждевременному износу шарнира.