Посадочное гнездо: почему чистота решает ресурс шаровой опоры
Большинство автовладельцев воспринимают замену шаровой как механическую процедуру: открутил, выбил, запрессовал. Но опытный механик скажет, что 80% успеха — это подготовка поверхности. Если в гнезде поворотного кулака остаются ржавчина, старый стопорный консистент или микрочастицы металла, новая деталь прослужит в разы меньше. Она банально перегревается от трения и начинает люфтить уже через 5–10 тысяч километров.
Важно понять: посадочное отверстие — это не просто отверстие, а прецизионная пара. Точность подгонки здесь достигается за счет натяга, который должен быть равномерным по всей окружности. Любая грязь или коррозия превращают это сопряжение в точечный контакт, что приводит к быстрому износу корпуса опоры. Поэтому грамотная очистка — это не прихоть, а обязательное условие долговечности подвески.
Арсенал инструмента: что подготовить до начала работ
Прежде чем браться за металл, соберите всё необходимое. Бессистемный подход — главная ошибка новичков, которые пытаются отскоблить ржавчину первым попавшимся инструментом и повреждают зеркало отверстия. Вам понадобится не только грубая сила, но и составы для химической нейтрализации коррозионных очагов.
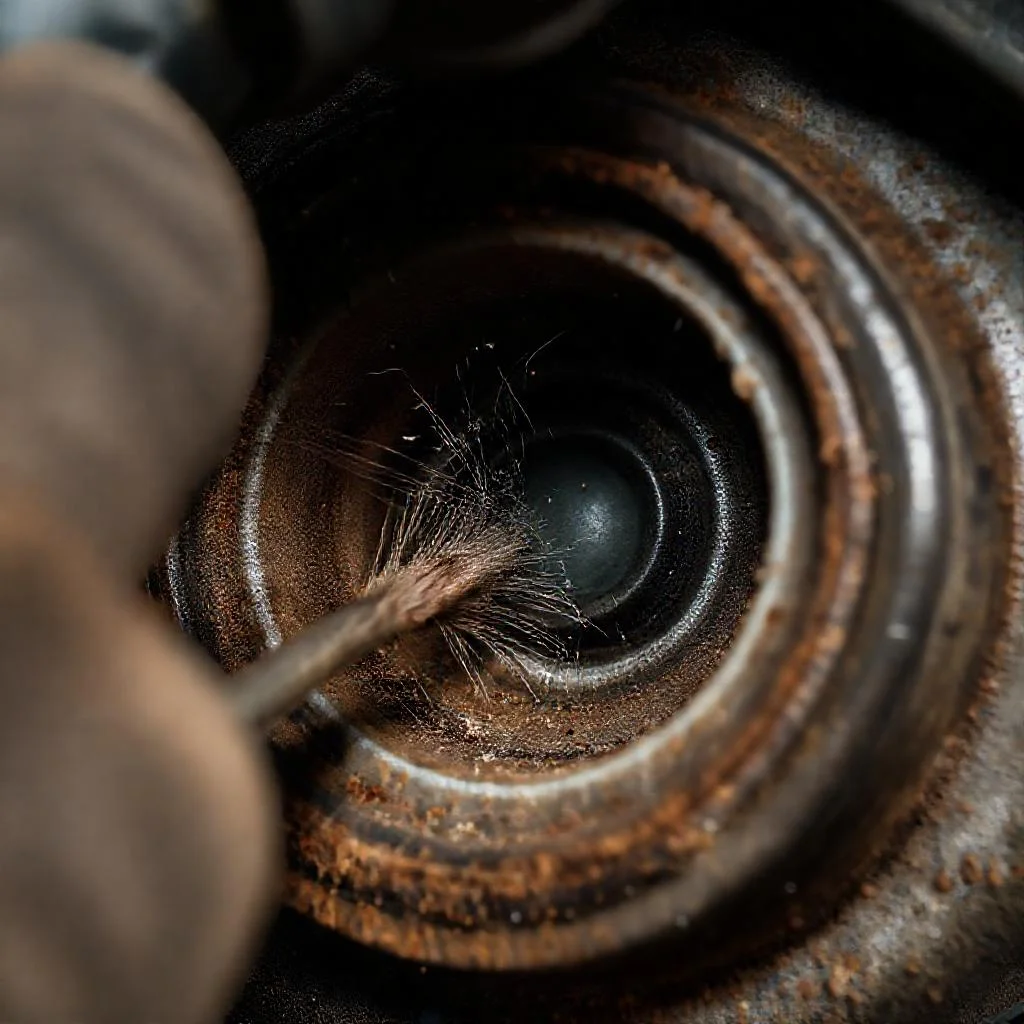
В идеале используйте профессиональную оснастку, которая не снимает лишний слой металла. В перечень обязательного минимума входят:
- Металлическая щетка-крацовка с латунным ворсом — для удаления рыхлой ржавчины без риска задиров.
- Набор круглых надфилей или абразивная шкурка зернистостью P400–P600.
- Преобразователь ржавчины (ординарный ортофосфорная кислота) для химической зачистки.
- Обезжириватель (уайт-спирит, антисиликон) и чистая ветошь без ворса.
- Калибр или новую шаровую опору для финишной проверки геометрии.
Пошаговая технология: от грубой корки до идеального зеркала
Начните с механической зачистки. Жесткой крацовкой пройдитесь по внутренним стенкам, стараясь двигаться круговыми движениями, а не вверх-вниз. Так вы избежите образования борозд. Смойте всю пыль и отслоившийся металл сжатым воздухом или тряпкой — важно видеть реальную картину поверхности, а не то, что осталось после черновой обработки.
Затем нанесите преобразователь ржавчины. Он вступает в реакцию с оксидами, превращая их в прочную фосфатную пленку, которая легко счищается мягкой абразивной шкуркой. Финишная пассивация — это ключевой этап. Здесь ваша цель — не блеск, а равномерная шероховатость, на которой стопорное кольцо будет сидеть мертво. Излишняя полировка до зеркала столь же вредна, как и грубые задиры — деталь может провернуться.
Что делать с глубокими раковинами и выработкой
Когда коррозия проела металл настолько, что видны явные язвы, простой зачисткой не обойтись. Попытки замазать их герметиком или холодной сваркой — это путь к немедленному разрушению. В такой ситуации приходит на помощь ремонтный ремонтный размер. Идеальный вариант — гильзование: расточка отверстия под втулку с последующей запрессовкой. Это сложная токарная операция, которая требует точных расчетов натяга.
Если кулак чугунный и имеет трещины, даже не думайте о восстановлении — деталь подлежит замене. Помните: геометрия этого узла критична для углов установки колес. Незначительное смещение оси на 1–2 градуса приведет к неравномерному износу шин и ухудшению управляемости на скорости.
«Чистота в авторемонте — это не эстетика для клиента. Это математика допусков, которая либо продлевает жизнь детали, либо убивает ее за один сезон эксплуатации» — из наставлений старого моториста.
Контрольная сборка: как проверить качество очистки
После очистки не спешите сразу запрессовывать шаровую. Сделайте контрольную примерку сухим корпусом. Он должен входить в гнездо от усилия руки примерно на 70–80%, а затем садиться легкими ударами молотка через мягкую наставку. Если деталь входит слишком свободно — вы перестарались с абразивом, и соединение будет болтаться. Если же не идет вовсе — остались локальные неровности, которые нужно точечно доработать.
Финальный штрих — это смазка. Нанесите тонкий слой графитовой пасты или медной смазки на посадочный поясок. Не используйте литол — он не выдерживает ударных нагрузок. После запрессовки обязательно проверьте ход пальца: он должен двигаться туго, без закусываний. Правильно подготовленное гнездо — это залог того, что новая деталь отработает свой ресурс без сюрпризов.
Технологическая карта: этапы очистки и контроль качества
| Этап работ | Инструмент / Состав | Техника выполнения | Критерий качества | Типичные ошибки |
|---|---|---|---|---|
| 1. Черновая механическая зачистка | Металлическая щетка-крацовка с латунным ворсом | Круговые движения по внутренним стенкам, без возвратно-поступательных движений (вверх-вниз) | Удалена рыхлая ржавчина, отсутствуют борозды и задиры | Движения вверх-вниз, образование борозд; использование стального ворса (дает задиры) |
| 2. Удаление продуктов зачистки | Сжатый воздух или чистая ветошь без ворса | Продувка полости или протирка насухо | Видна реальная картина поверхности (нет пыли, отслоившегося металла) | Игнорирование этапа — повторная зачистка «вслепую» |
| 3. Химическая обработка | Преобразователь ржавчины (ортофосфорная кислота) | Нанесение состава на стенки, выдержка до реакции | Оксиды превращены в прочную фосфатную пленку | Пропуск этапа — остаются микроочаги коррозии |
| 4. Финишная абразивная зачистка | Шкурка P400–P600 или круглые надфили | Мягкое удаление фосфатной пленки до равномерной шероховатости | Равномерная матовость по всей окружности, без глянца и грубых рисок | Полировка до зеркала (деталь может провернуться); оставление грубых участков |
| 5. Обезжиривание | Уайт-спирит или антисиликон | Протереть чистой безворсовой ветошью, дать высохнуть | Отсутствие масляных пятен и следов старого консистента | Использование ветоши с ворсом; пропуск этапа (снижение адгезии) |
| 6. Контрольная примерка | Калибр или новая шаровая опора | Сухой корпус вставляется рукой на 70–80%, затем садится легкими ударами молотка через мягкую наставку | Тугой вход без люфта; деталь не болтается и не заклинивает | Слишком свободный вход (перестарались с абразивом); тугой ход (остались неровности) |
| 7. Смазка перед запрессовкой | Графитовая паста или медная смазка (не литол!) | Тонкий слой наносится на посадочный поясок | Равномерное покрытие без излишков | Использование литола — не выдерживает ударных нагрузок |
Частые вопросы по очистке посадочного отверстия под шаровую
Какие инструменты нужны для очистки посадочного отверстия?
Минимальный набор включает металлическую щетку-крацовку с латунным ворсом, круглые надфили или наждачную шкурку зернистостью P400–P600, преобразователь ржавчины на основе ортофосфорной кислоты, обезжириватель (уайт-спирит) и чистую ветошь без ворса. Для финишной проверки геометрии понадобится калибр или новая шаровая опора.
Как правильно удалить ржавчину со стенок отверстия?
Сначала обработайте внутренние стенки латунной крацовкой круговыми движениями, чтобы удалить рыхлую ржавчину без рисок. Затем смойте пыль сжатым воздухом и нанесите преобразователь ржавчины — он превратит оксиды в фосфатную пленку, которую легко счистить мягкой абразивной шкуркой. Финишная поверхность должна иметь равномерную шероховатость, а не зеркальный блеск.
Что делать, если в отверстии есть глубокие раковины от коррозии?
Глубокие язвы нельзя замазывать герметиком или холодной сваркой — это приведет к разрушению узла. Нужно гильзование: расточка отверстия под втулку с последующей запрессовкой, что выполняется на токарном станке с точным расчетом натяга. Если кулак чугунный и имеет трещины, деталь подлежит замене — восстановление недопустимо.
Как проверить качество очистки перед запрессовкой?
Сделайте контрольную примерку сухим корпусом шаровой. Он должен входить в гнездо от усилия руки на 70–80%, затем садиться легкими ударами молотка через мягкую наставку. Если деталь входит слишком свободно — вы сняли лишний металл; если не идет — остались неровности, которые нужно доработать точечно.
Какой смазкой обработать посадочное место перед установкой?
Нанесите тонкий слой графитовой пасты или медной смазки на посадочный поясок. Литол использовать нельзя — он не выдерживает ударных нагрузок. После запрессовки проверьте ход пальца: он должен двигаться туго, без закусываний.